Diseño de herramentales para el maquinado de carretes de acero en una empresa de Salvatierra
Design of tooling for machining steel reels at a lathe company in Salvatierra City
Tecnológico Nacional de México/ Instituto Tecnológico Superior de Salvatierra
Por: Ana Luisa Olvera Montoya, Agustín Rocha Serrano y Marcela Espinosa Rodríguez.
Resumen
La investigación se llevó a cabo en una empresa de torno en Salvatierra, Guanajuato, con el objetivo de diseñar y manufacturar herramentales para el maquinado de carretes de acero utilizados en cable automotriz y electrodoméstico para la empresa Cordaflex®. Los carretes de acero se deben maquinar en todos sus componentes, que son: caras externas, caras internas, tambor central y espesor de las caras. Al montar los carretes en el torno The American Tool Work, se presentaron problemas de colisión con el carro principal, ya que la capacidad de volteo del torno es de 610 mm y el diámetro de las caras es de 630 mm, lo que impide el paso de la torreta para maquinar los componentes internos. Por medio de CAD/CAM se elaboraron herramentales para eliminar vibraciones y asegurar que los carretes cumplan con las especificaciones del cliente.
Palabras clave: carretes, diseño, herramentales, manufactura.
Abstract
The research was carried out in a lathe company in the city of Salvatierra in the state of Guanajuato, with the objective of designing and manufacturing tooling for the machining of steel reels for automotive and appliance cables for the company Cordaflex®. Steel reels must be machined in all their components which are: external faces, internal faces, central drum and thickness of the faces. When the reels are mounted on the AMERICAN TOOL WORK CO lathe, the face of the reel collides with the main carriage of the lathe, the turning capacity of the lathe is 610 mm and the diameter of the faces is 630 mm, which prevents the passage of the turret to be able to machine the internal components of the reel. Using CAD/CAM, tooling was developed to eliminate vibrations and ensure that the steel reels meet the client's specifications.
Keywords: reels, design, tooling, manufacturing.
Introducción
De acuerdo con Castillo et al. (2011) el diseño y fabricación de herramentales es una de las actividades que se desarrollan en México con el propósito de crear, producir y proveer a la industria metal-mecánica y a las plantas en el momento que lo requieran, de equipos, maquinaria y herramentales de ensamble necesarios para realizar la tarea, bajo las especificaciones del cliente y con la mejor calidad1. Para llevar a cabo esta actividad se requiere equipo para corte y soldadura, máquinas, herramientas, mano de obra especializada y espacio adecuado para el ensamble y pruebas de equipos y maquinaria en general.
Para la manufactura de herramentales se debe disponer de máquinas-herramientas convencionales, de control numérico computarizado y de equipos necesarios para la manufactura y verificación de los trabajos que se desarrollan en la planta, y que permiten asegurar la calidad que requieren las y los clientes.
La máquina perforadora se reconoce frecuentemente como la primera máquina-herramienta. Groover (2007) señala que Henry Maudsley inventó el primer torno cortador de tornillos alrededor de 1800: aunque se había usado el torno de madera por muchos siglos, en esta máquina se adicionó una herramienta deslizante mecanizada, con la cual se pudieron desempeñar operaciones de avance y roscado con mucha mayor precisión que por cualquier medio anterior2.
La mayoría de las máquinas convencionales de perforado, tornos, máquinas fresadoras, cepillos, perfiladoras y prensas taladradoras usadas hoy en día tienen el mismo diseño básico que las versiones antiguas, creadas durante los dos últimos siglos.
Los centros modernos de maquinado, que son máquinas-herramientas capaces de ejecutar más de un tipo de operación de corte, se introdujeron en la década de 1950, después de que se inventó́ el control numérico2.
En otras investigaciones, Navarro (2008), en el Instituto Politécnico Nacional realizó un proyecto de un nuevo diseño de un cabezal para torno fresador, el cual consistió en un análisis sobre las vibraciones que se producen en los materiales utilizados y por las altas revoluciones con las que trabaja este dispositivo3.
Asimismo, como se reporta en Archundia (2015), en la UNAM diseñaron y manufacturaron un troquel, con la finalidad de que las y los alumnos se motivaran y se relacionaran con las operaciones que conlleva la fabricación de troqueles de corte4.
En el contexto específico del caso que se presenta, el taller de torno en Salvatierra es sucursal de Distribuidora y Servicios Industriales, S.A. de C.V., tiene la responsabilidad de maquinar los carretes de acero porque cuenta con la maquinaria y el equipo para realizar dicha operación. Con anterioridad, en el taller de torno se han realizado trabajos especiales para dicha empresa, si bien ha sido en pequeñas cantidades (una o dos piezas).
Objetivo general
Manufacturar los herramentales para el maquinado de carretes de acero para cable automotriz y electrodoméstico.
Objetivos específicos
- Diseñar herramentales para elaboración de carrete.
- Manufacturar el herramental para la elaboración del carrete.
- Maquinar el carrete para la empresa Cordaflex®.
Planteamiento del problema
Distribuidora y Servicios Industriales S.A. de C.V. es una empresa que brinda servicios a diferentes empresas en la ciudad de Querétaro, una de las organizaciones con las que actualmente se tiene un contrato es con Cordaflex®, dedicada a cables automotrices y de electrodomésticos. La empresa cliente requiere que sus carretes de acero estén acordes con las especificaciones, debido a que se encuentran desbalanceados, deformados y desgastados por el uso diario. Como consecuencia, hay colisión en el proceso de manufacturado y la empresa desea que en los procesos posteriores no tengan ningún inconveniente a causa de estas piezas.
Los problemas que generan los carretes fuera de especificaciones son vibraciones y averías en las máquinas, haciendo que se enrollen los cables de los carretes y esto implica comprar carretes nuevos, lo cual es costoso.
Método de trabajo
Para el diseño se utilizaron dos programas: Catia V5® y Solidworks 2015®.
Herramentales de sujeción
Diseñar y manufacturar el prototipo 1
Para diseñar y fabricar el prototipo 1 se realizaron las siguientes acciones:
- Se analizó el proceso y se elaboró un bosquejo para el prototipo.
- Se diseñó un prototipo de los herramentales en Catia V5® y Solidworks 2015® con el material disponible en el taller de torno.
- Los materiales utilizados fueron: dos tubos de 101 mm de diámetro, con una longitud de 370 mm cada uno; un cople de 111 mm de diámetro y longitud de 100 mm; un engrane tipo catarina de 153 mm de diámetro; el paso del engrane es de 10 mm y el número de dientes es de aproximadamente 48.
- Todos los materiales se unieron con el proceso de soldadura por arco eléctrico, usando electrodos E6013, después se maquinaron en sus medidas correspondientes.
Diseñar y fabricar prototipo 2
Las actividades realizadas para diseñar y fabricar el prototipo 2 fueron las siguientes:
- Diseñar con base en el prototipo 1; en comparación, el diseño fue más robusto.
- El material fue un lingote de acero 4140 con un diámetro de 120.24 mm y longitud de 1200 mm.
- El material fue un lingote de acero 4140 con un diámetro de 120.24 mm y longitud de 1200 mm.
- Ya que el cono de los carretes implicó una cierta medida, se tuvo que rellenar un extremo de la flecha, mediante el proceso de soldadura por arco eléctrico, usando electrodos E6013, para poder maquinar el ángulo que se necesitaba.
- Se realizó una rosca de ocho hilos por pulgada, con un inserto de ángulo de 60°.
Diseñar y manufacturar los herramentales y dispositivos antivibración
Las actividades realizadas para el diseño y manufactura del herramental-abrazadera (H-A) fueron:
- Se hizo boceto del herramental que funciona como soporte para las caras del carrete cuando se maquinen.
- Se determinaron los materiales indicados para el diseño y manufactura del herramental-abrazadera.
- Se soldaron los elementos en los semicírculos del H-A.
Las actividades realizadas para diseñar y manufacturar el dispositivo base para luneta fija fueron las siguientes:
- Diseñar la forma de este dispositivo para que funcionara como soporte para el vástago del carro móvil, a fin de eliminar vibraciones; y hacer bosquejos.
- Para la fabricación de este dispositivo se consideró una luneta fija que ya no tiene función en ninguna máquina.
- Los materiales se montaron sobre el torno y se soldaron de una manera en la cual se consideró el cuidado para la máquina.
- Después de haber soldado los componentes, se hicieron pruebas para eliminar las vibraciones; en caso contrario, soldar algunos componentes extras para reducirlas al máximo.
Diseño y manufactura de prensa
Las actividades realizadas para diseñar y fabricar la prensa fueron las siguientes:
- Idear el cómo fabricar una prensa que funcionara para enderezar los carretes de acero, evitando maltratarlos más.
- Hacer bosquejos que ayudaran al diseño de este dispositivo.
- Para comenzar con esta pieza, se recolectaron algunos materiales para poder concluir el diseño.
- El marco tiene dos componentes: uno en la parte de abajo y otro en la parte de arriba, los cuales funcionan como mecanismo que haga girar el carrete cuando se encuentra montado.
- Después de fabricar el marco de este dispositivo, crear el mecanismo que funcione para enderezar los carretes.
- Para empezar este herramental, se colocaron placas de media pulgada soldadas unas con otras, alrededor del tambor central del carrete. Estas placas fueron soldadas perpendicularmente con dos placas de mayor espesor con forma de medio círculo.
- Después de soldadas las placas se tienen dos partes, en donde se muestra el “mecanismo de abrir y cerrar” el herramental, y la otra parte el “mecanismo de sujeción” al tambor del carrete.
Resultados
Diseño y fabricación de los herramentales de sujeción (H-S).
Se cuenta con el prototipo 1, aunque se realizó una prueba en el torno, el resultado fue que el material utilizado no resiste las fuerzas ejercidas en el torno y el peso del carrete.
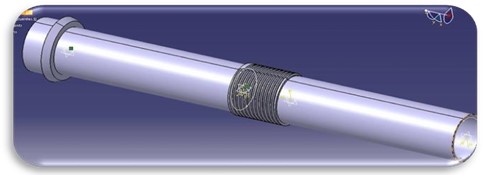
Figura 1. Modelado 3D del prototipo 1. Fuente: elaboración propia
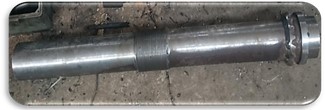
Figura 2. Forma física del prototipo 1. Fuente: elaboración propia
Para el prototipo 2 se cuenta con el diseño CAD (Figura 3) y la forma física (Figura 4).
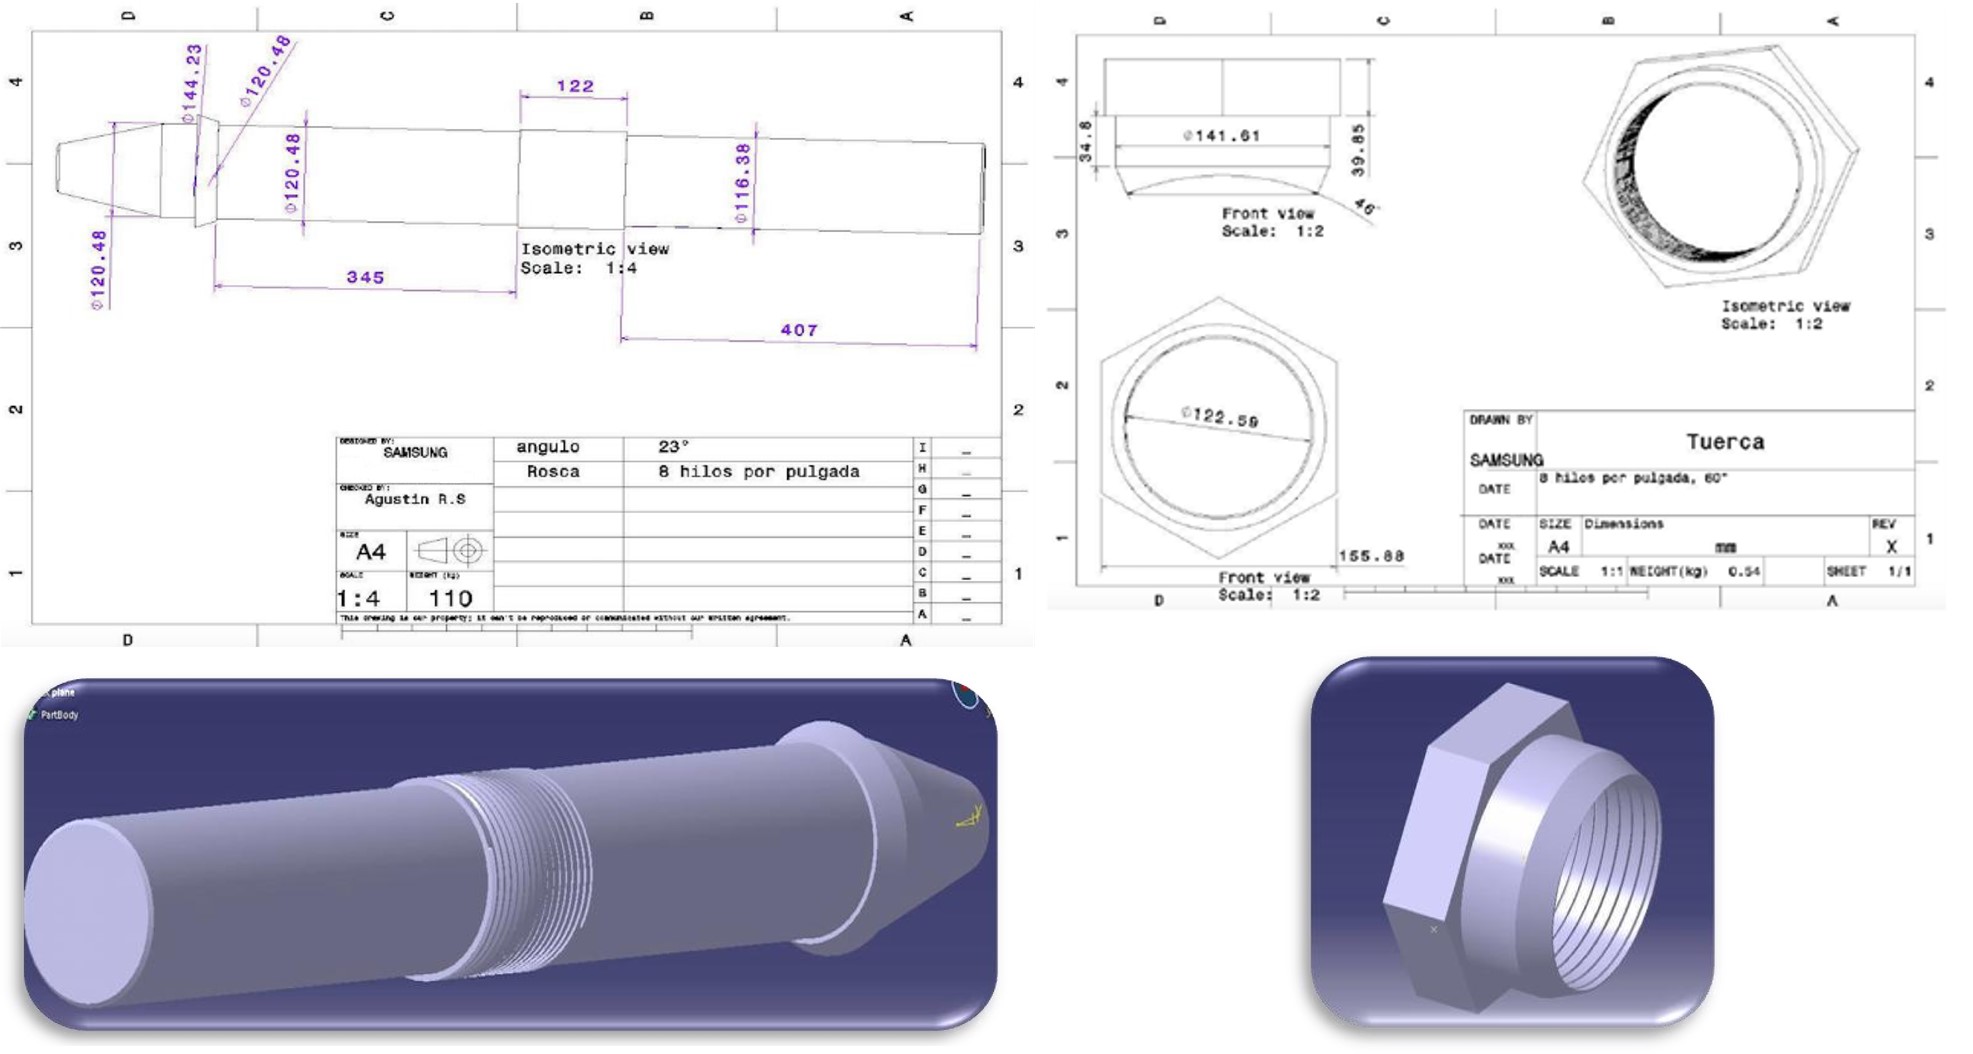
Figura 3 Diseño en CAD del prototipo 2. Fuente: elaboración propia
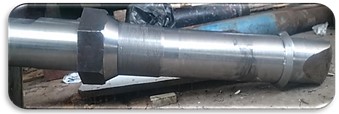
Figura 4. Forma física del prototipo 2 y su tuerca. Fuente: elaboración propia
Este herramental funciona bien para poder maquinar los carretes, pero se tiene un inconveniente, que es el tiempo, ya que se necesitan muchas actividades para el montaje de los carretes en este herramental, y además se necesitan dos personas para poder hacer estas actividades de manera más rápida y segura (ver la Figura 5).
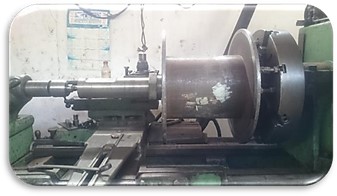
Figura 5. Montaje de carrete en el prototipo 2. Fuente: elaboración propia
Mejora aplicada al herramental de sujeción (H-S)
Consistió en reemplazar el prototipo 2 por esta mejora. Este nuevo proceso reduce los tiempos de montaje de 45 minutos a solo 15, esto es un 67 % de reducción del tiempo solo en el montaje y reduce movimientos innecesarios, de manera que el proceso sea más sencillo, rápido y con solo una persona operaria para hacer este trabajo. En la Figura 6, se muestra la primera parte de la mejora aplicada en el H- S, que consiste en un mamelón (elevación o protuberancia de la pieza) con el ángulo que se necesita y una placa redonda con una película de caucho para eliminar las vibraciones en el maquinado.
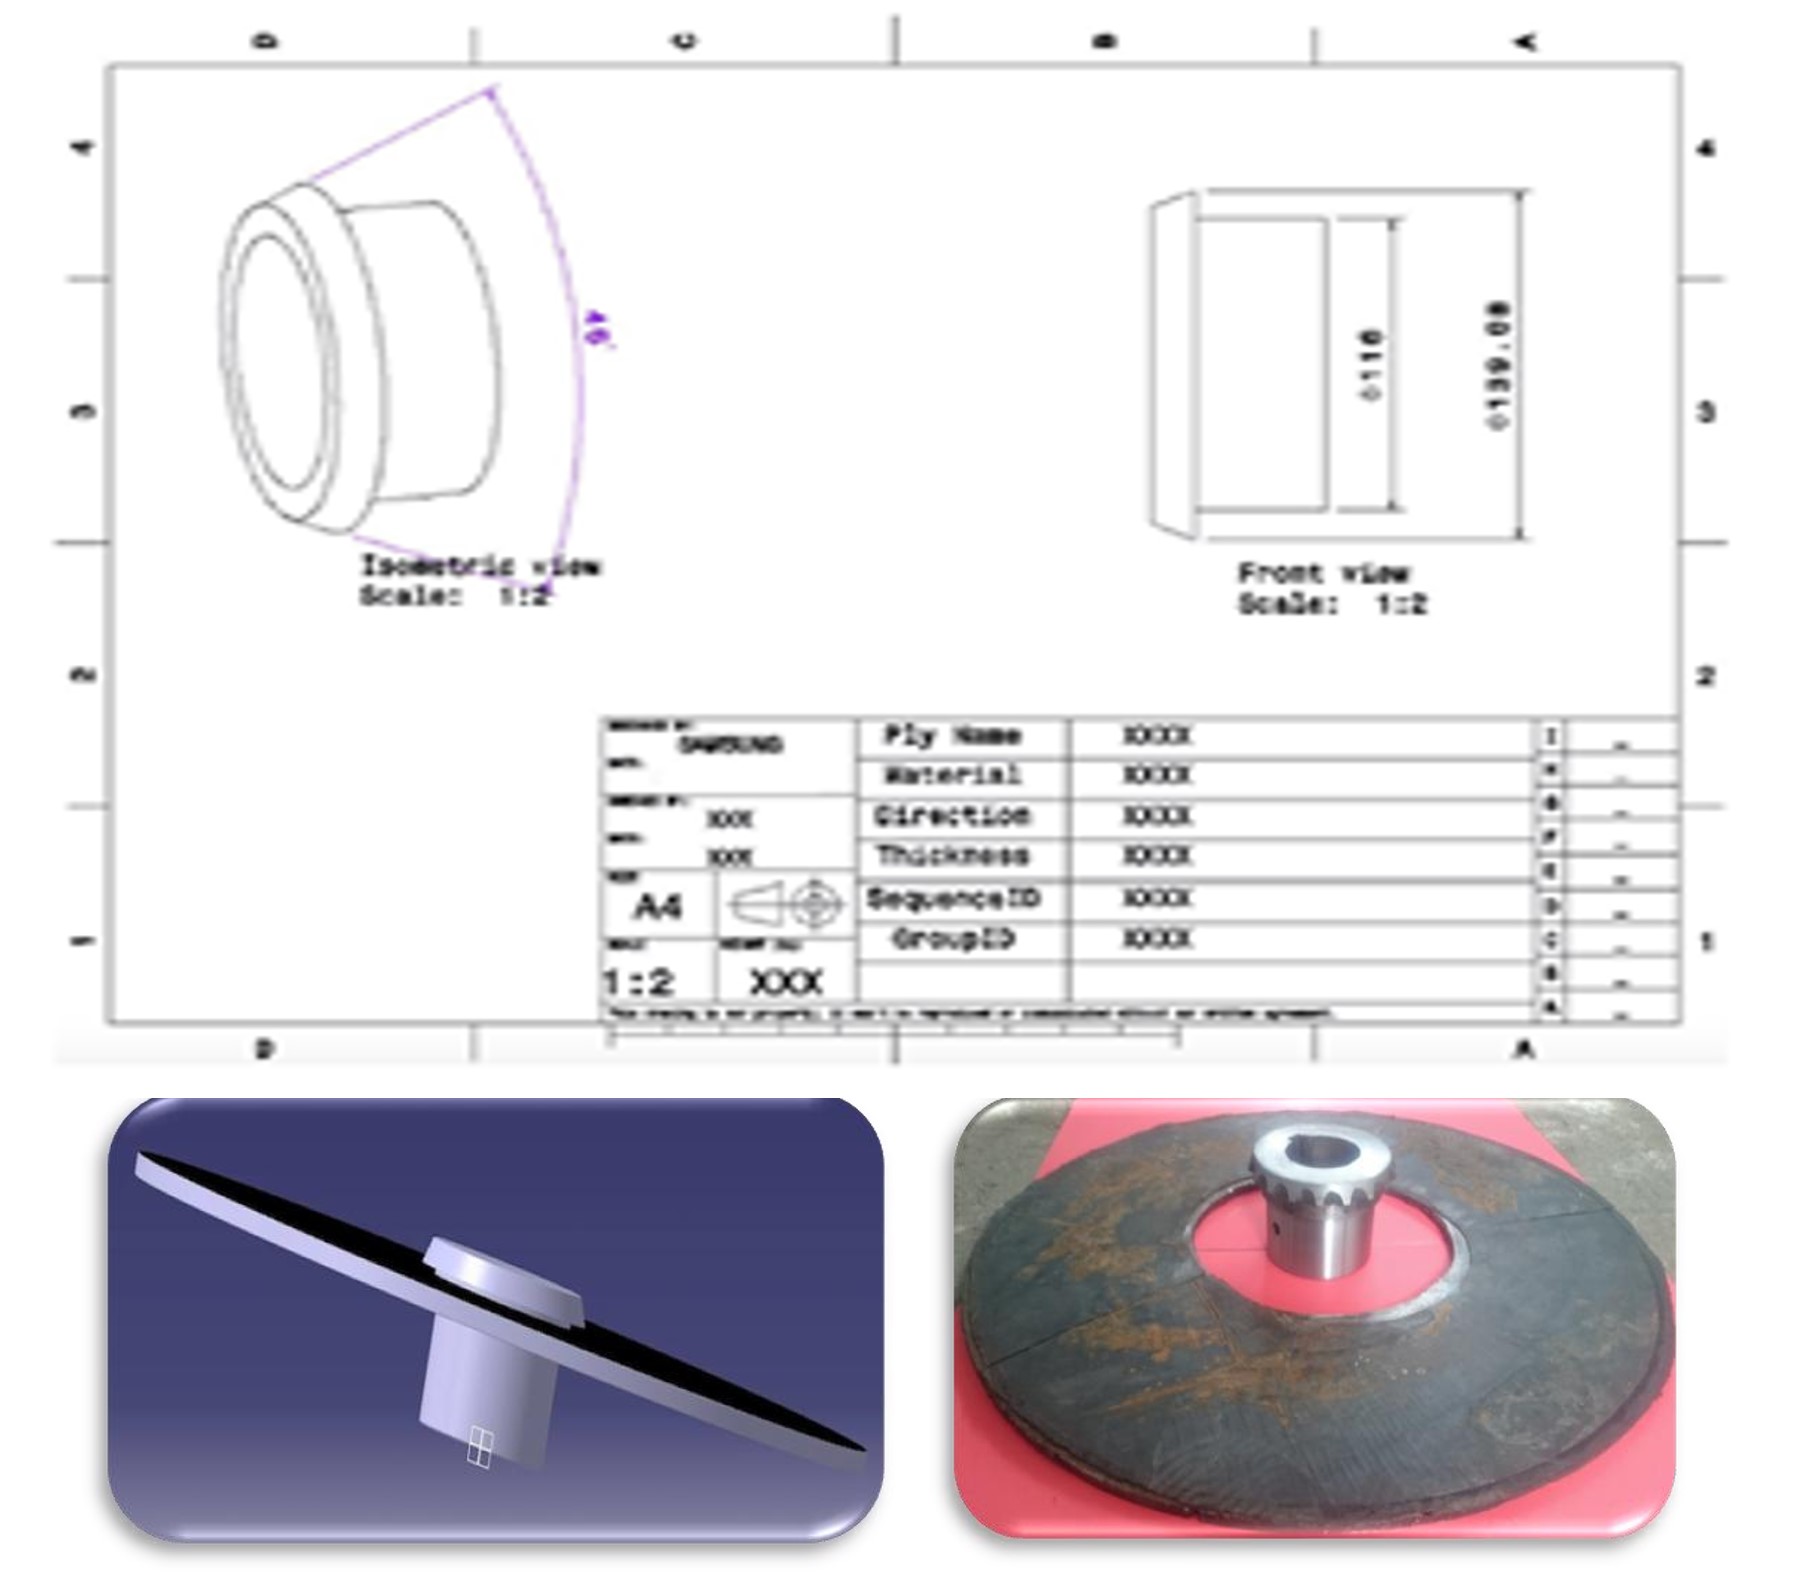
Figura 6. Diseño y manufactura de la mejora en H-S, primera parte. Fuente: elaboración propia
En la Figura 7 se muestra el diseño y la manufactura de la segunda parte de la mejora, formada por una nueva punta para un contrapunto, el cual tiene el ángulo adecuado para que se inserte en los carretes.
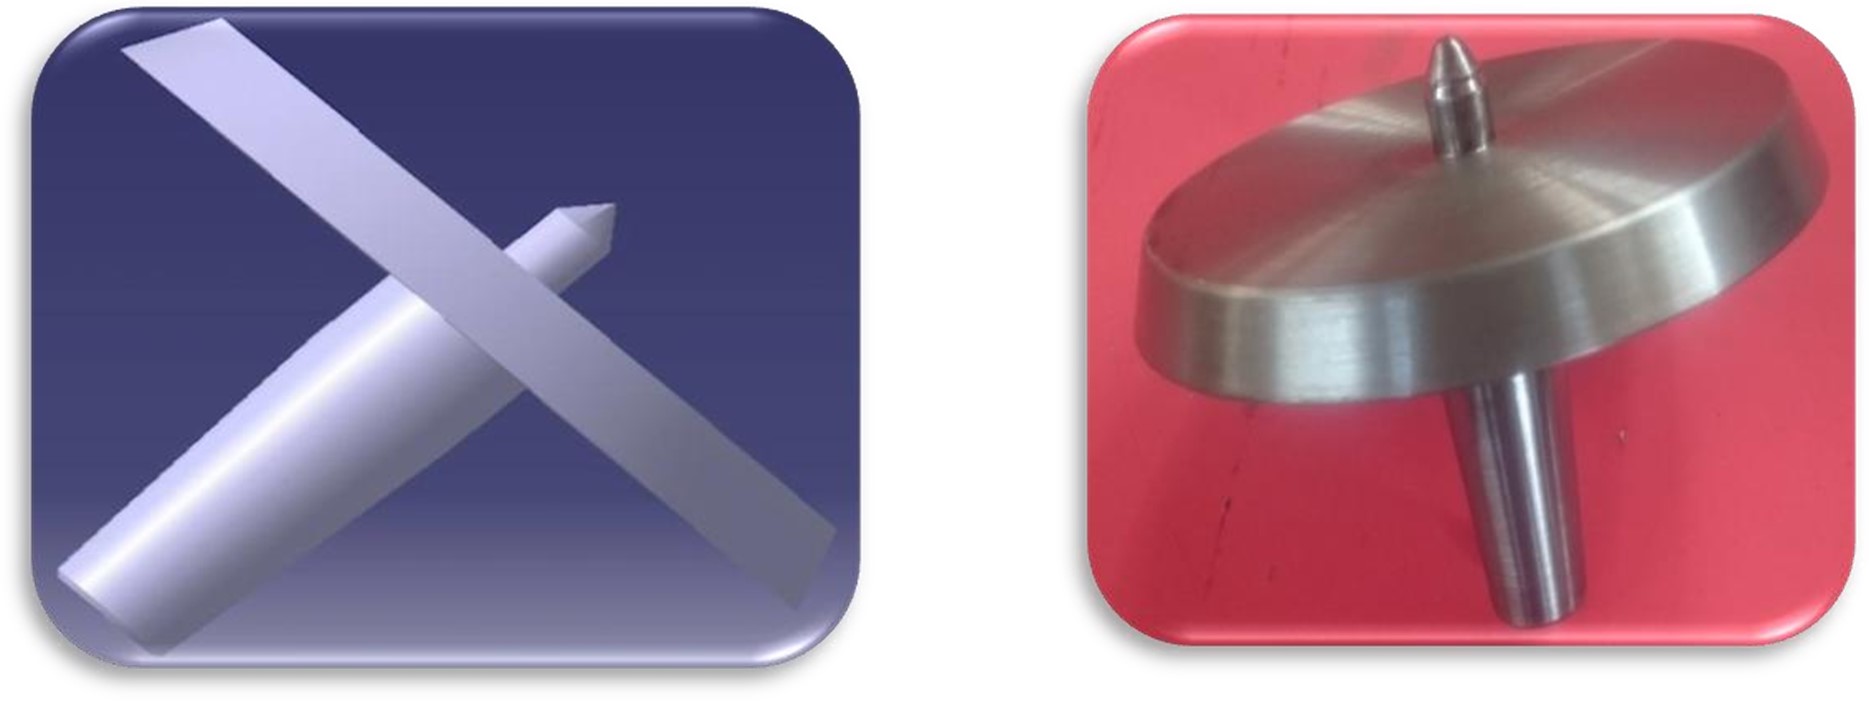
Figura 7. Diseño y manufactura de la mejora en el H-S, segunda parte. Fuente: elaboración propia
La fuerza de sujeción se obtiene con el carro móvil, siendo mayor, comparada con la fuerza de sujeción que se tenía en el prototipo 2 (roscado), y con la nueva fuerza del carro móvil del torno se tuvo una mejor sujeción de los carretes, y así se eliminaron vibraciones en el maquinado (ver las figuras 8 y 9).
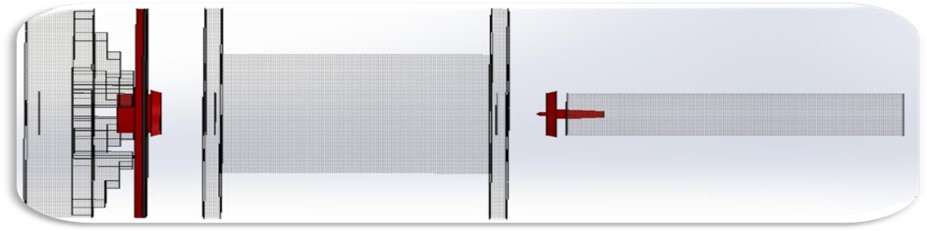
Figura 8. Representación en 3D de la mejora (en carrete). Fuente: elaboración propia
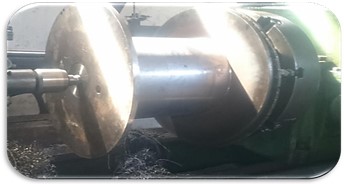
Figura 9. Forma física de la mejora en el H-S (en carrete). Fuente: elaboración propia
Diseño y fabricación herramental de corte
Se diseñó y fabricó nuevo herramental de corte (figuras 10 y 11), el cual resolvió el problema de choque entre el carro principal del torno con la cara del carrete, careando las caras internas de cada carrete.
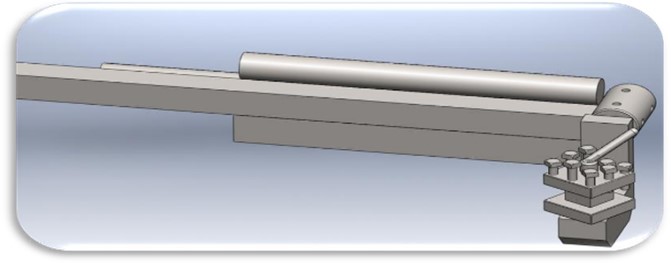
Figura 10. Modelado en Solidworks de herramental de corte. Fuente: elaboración propia
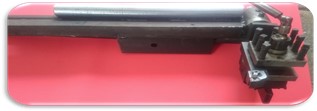
Figura 11. Forma física del herramental de corte. Fuente: elaboración propia
Diseño y manufactura de los herramentales y dispositivos antivibración
Para las vibraciones generadas en las caras externas de los carretes se diseñó un herramental-abrazadera antivibración como se muestra en la Figura 12.
El herramental-abrazadera (H-A) tiene la capacidad de abrirse y cerrarse para poder insertarse en los tambores de cada carrete y poder ajustarse para eliminar las vibraciones que se producen cuando se carean las caras externas.
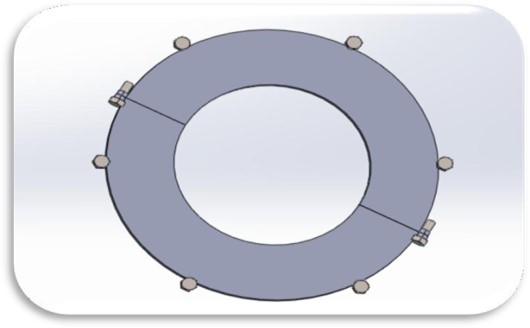
Figura 12. Diseño de H-A. Fuente: elaboración propia
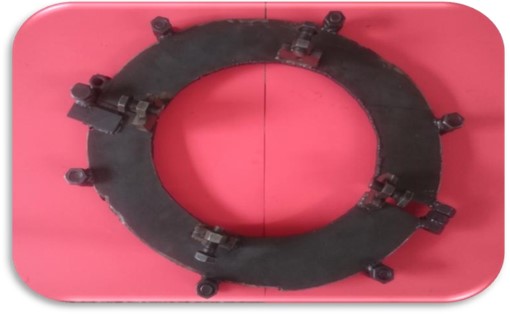
Figura 13. Forma física de H-A. Fuente: elaboración propia
Otro herramental antivibración es el dispositivo base para luneta fija (véase Figura 14). Este herramental sirvió para disminuir las vibraciones que ocurrieron al momento de maquinar el tambor central de cada carrete.
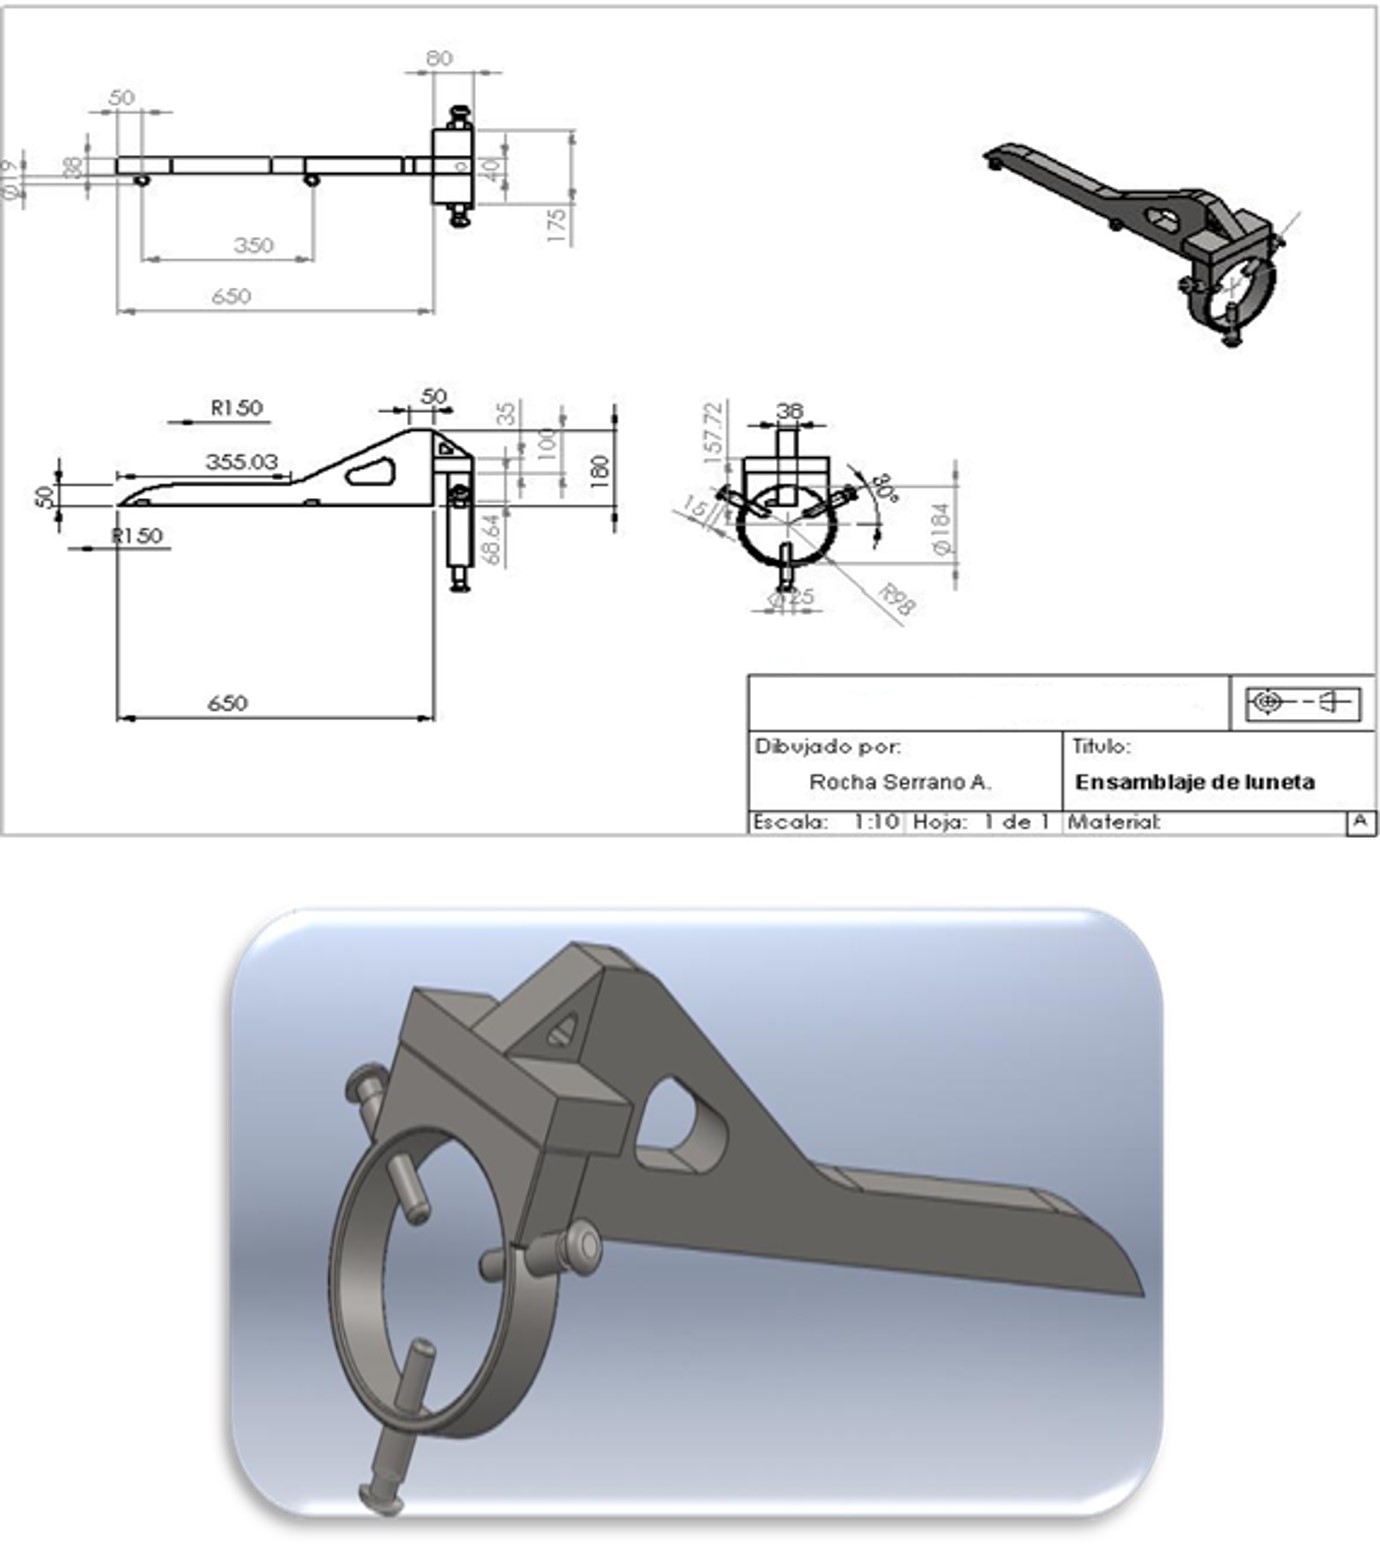
Figura 14. Diseño del dispositivo base para luneta. Fuente: elaboración propia
Creación de dispositivo prensa para enderezar los carretes deformados
En la Figura 15 se muestra el diseño del dispositivo prensa para montar los carretes deformados y poder enderezarlos, la Figura 16 ilustra la manufactura del dispositivo y en la 17 se observa el montaje de un carrete.
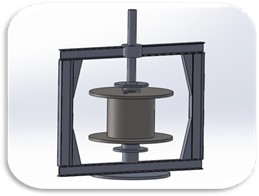
Figura 15. Diseño de dispositivo prensa. Fuente: elaboración propia
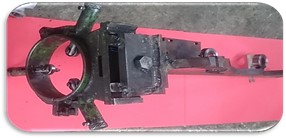
Figura 16. Manufactura del dispositivo para prensa. Fuente: elaboración propia
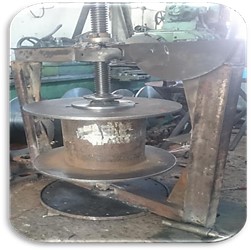
Figura 17. Montaje de un carrete en dispositivo prensa. Fuente: elaboración propia
El dispositivo prensa está formado por dos conos, y a la vez por baleros que hacen girar el carrete y con la ayuda de un indicador de carátula señala en qué punto de la cara se necesita enderezar (ver la Figura 18).
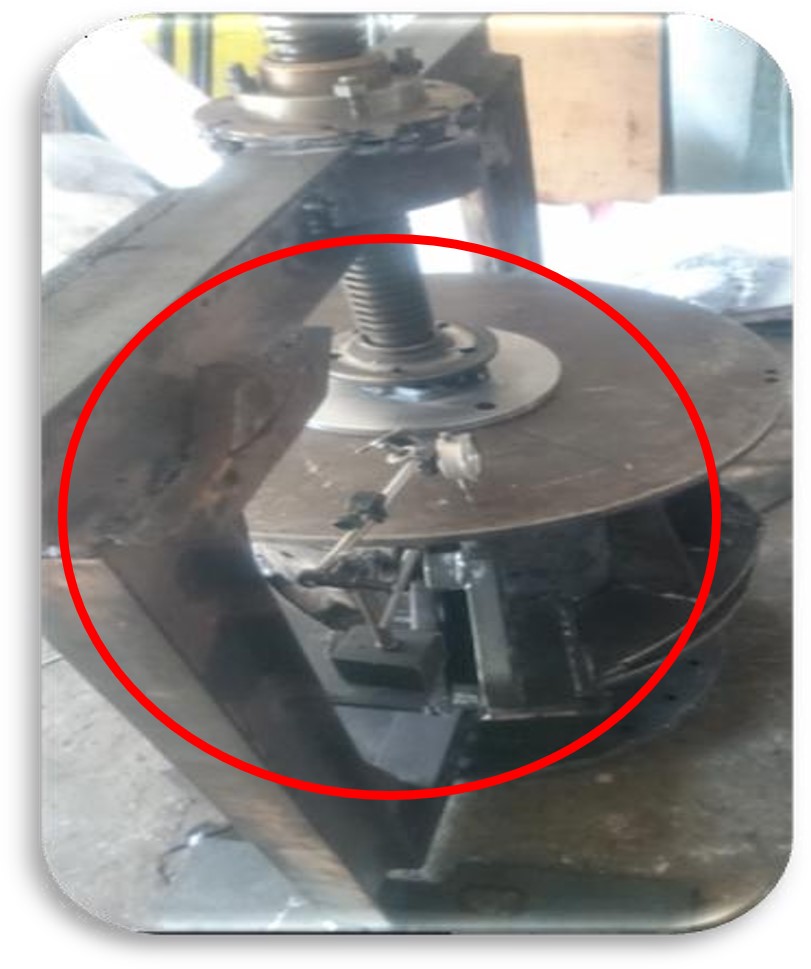
Figura 18. Dispositivo prensa con indicador de carátula. Fuente: elaboración propia
Teniendo sujeto el herramental para prensa, y establecida la posición que se requiere enderezar, con la ayuda de un gato hidráulico de 20 toneladas, fue colocado en la posición indicada para enderezar el carrete con la fuerza de presión del gato, haciendo que se enderece, como se observa en la Figura 19.
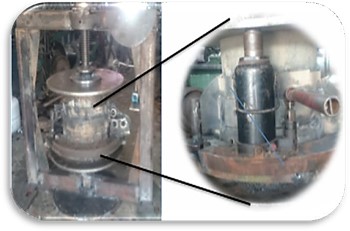
Figura 19. Herramental para prensa y mecanismo de enderezamiento. Fuente: elaboración propia
Análisis económico
Cada carrete se cotiza en $2,800, pero se le manda a balanceo y esto cuesta $800, así que la utilidad de cada carrete es de $2,000, sin contar los costos de transporte. Se balancearon nueve carretes.
Discusión
Los resultados que se obtuvieron de la investigación ratifican los hallazgos que reporta Carrasco (2006), en su investigación llamada “Tecnología avanzada del diseño y manufactura asistidos por computador- CAD/CAM”, donde menciona que, en la actualidad, los proyectos metalmecánicos son elaborados y comprobados antes de su fabricación, apoyados en potentes herramientas de diseño y manufactura asistida por computador- CAD/CAM5.
En esta tecnología se utilizan las computadoras para el diseño y la fabricación de productos con mayor precisión y a menor costo. Se aplica en muchos procesos de manufactura con o sin arranque de viruta, en la fabricación de piezas complejas, moldes, troqueles y prototipos que requieren de una alta producción o exactitud dimensional. automáticamente el programa transmite a la máquina CNC (control numérico por computadora) para el mecanizado real de la pieza.
Por su parte, Alderete (2013) se basó en un prototipo para realizar mejoras en el diseño y en el funcionamiento del herramental6. Su principal objetivo fue planear y manufacturar un herramental mecánico para el descascarado de habas secas que cumpliera con los parámetros especificados según el diseño conceptual del mismo, empleando el uso de CAD/CAM; es de suma importancia mencionar que actualmente en México no se cuenta con el desarrollo de este tipo de tecnología.
El resultado de las investigaciones muestra la importancia del diseño y manufactura de herramentales, para la mejora y la calidad del proceso, y de esta manera cumplir con las especificaciones de las y los clientes.
Conclusiones
Los resultados obtenidos en esta investigación fueron satisfactorios, cumpliéndose los objetivos: diseño y manufactura de herramentales para el maquinado de carretes de acero para cable automotriz y electrodoméstico, lográndose manufacturar lo necesario y de esta manera cumplir con la demanda del cliente, ahora se puede ofrecer una oferta a cualquier cliente que necesite de este servicio.
A pesar de que los diseños se empezaron desde cero y su manufactura se elaboró sin recursos económicos, se demostró que es posible maquinar todos los carretes que se demanden, y hacer este proceso industrial.
En este proyecto, considerando los nueve carretes maquinados, se generaron aproximadamente $18,000 de utilidad, y esto sin invertir dinero, solo con lo que el taller contaba, sumado a la creatividad e ingenio.
Se concluye, que el proyecto tiene rentabilidad y se puede mejorar para mayor eficiencia y productividad, siendo los herramentales y dispositivos creados en el proyecto de forma única, debido a que en el mercado no los producen ni comercializan.
Referencias
1. CASTILLO SÁNCHEZ, Martin Darío; Velázquez Vázquez, María de Jesús y Rivera Martínez, Juan Daniel. Metodología para el diseño de herramentales de sujeción caso fabricación de carrocerías. Memorias del Congreso Científico Tecnológico de las carreras de Ingeniería Mecánica Eléctrica, Industrial y Telecomunicaciones, Sistemas y Electrónica. [En línea]. Cuautitlán Izcalli, México. Año 6, núm. 6, p. 1-9. Septiembre 2021 – Agosto 2022. [Fecha de consulta: [Fecha de consulta: 15 de enero de 2024]. Disponible en https://virtual.cuautitlan.unam.mx/CongresoCiTec/Memorias_Congreso/Anio6_No6/Extensos/ID-04.pdf ISSN 2448-7236.
2. GROOVER, Mikell P. Fundamentos de manufactura moderna. 3a. edición. México. McGraw-Hill. 2007. ISBN: 970106240X.
3. NAVARRO CORTÉS, Alberto. Aplicación del análisis modal en el diseño de un cabezal para torno fresador de alta velocidad. [Tesis de maestría]. 2008. Instituto Politécnico Nacional. Disponible en el repositorio del Centro de Investigación en Ciencia Aplicada y Tecnología Avanzada, Unidad Querétaro, con el número 38 correspondiente al año 2008. http://148.204.135.107/Paginas/index.php/egresados/9-posgrado/17-egresados-maestria#2008
4. ARCHUNDIA LÓPEZ, Miguel Ángel. Diseño y manufactura de un troquel de corte con fines didácticos. [Tesis de ingeniería]. 2015. Universidad Nacional Autónoma de México. Disponible en http://www.ptolomeo.unam.mx:8080/jspui/bitstream/132.248.52.100/7658/1/Tesis.pdf
5. CARRASCO GARCÍA, Juan Carlos. Tecnología avanzada del diseño y manufactura asistidos por computador - CAD/CAM. PROSPECTIVA. [En línea]. Vol. 4, núm. 1, enero-junio 2006, pp. 75-81. [Fecha de consulta: 24 de abril del 2024]. Disponible en www.redalyc.org/pdf/4962/496251107012.pdf ISSN: 1692-8261.
6. ALDERETE GATICA, Víctor Oziel. Planeación y manufactura de un herramental mecánico para el desprendimiento de la cáscara de haba seca. [Tesis de maestría]. [En línea]. Universidad Tecnológica de la Mixteca. Enero 2013. [Fecha de consulta:19 de marzo de 2024] Disponible en http://jupiter.utm.mx/~tesis_dig/11618.pdf
| Fecha de recepción | Fecha de aceptación | Fecha de publicación |
|---|---|---|
| 06/08/2024 | 06/10/2025 | 29/05/2026 |
| Año 13, Número 3. Mayo - Agosto, 2026. | ||
|
Universidad Tecnológica de León. Todos los Derechos Reservados 2013 |
